

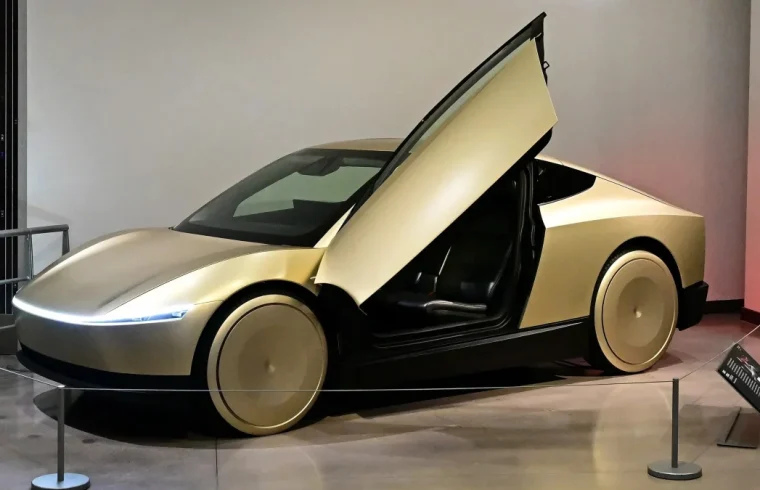
Tesla Cybercab’in Teksas’taki fabrikasında kullanılan üretim yaklaşımı, otomobil montajını geleneksel sıranın dışına çıkarıyor. Şirketin “Unboxed” adını verdiği yöntemde araç, önce tek parça bir gövde olarak oluşturulup ardından donatılmıyor. Bunun yerine ön ve arka bölümler, yan yapılar, tavan ve taban gibi ana modüller ayrı hatlarda hazırlanıyor; gerekli parçalar bu modüllere takıldıktan sonra bir araya getiriliyor.
Üretim hattını gösteren görüntüler Munro & Associates tarafından yayımlandı. Tesla mühendislik şefi Lars Moravy ile Cybercab proje lideri Eric Earley de süreç hakkında bilgi verdi. Paylaşılan açıklamalara göre yaklaşımın temel amacı, çalışanların ve robotların dar ve zor erişilen alanlarda çalışmasını azaltmak, montaj adımlarını daha erişilebilir istasyonlara dağıtmak ve aracın son birleştirme aşamasını kısaltmak.
Bu üretim fikrinin arkasında yalnızca yeni bir montaj hattı kurma düşüncesi bulunmuyor. Moravy’nin aktardığına göre Tesla, yaklaşık altı yıl önce mevcut otomobil tasarımlarını robotlarla otomatikleştirmenin zorluklarını değerlendirdi. Ekip, otomasyon sorunlarının yalnızca makinelerden kaynaklanmadığı; geleneksel araç tasarımlarının da üretim sürecini sınırlandırdığı sonucuna vardı. Bunun üzerine üretim yöntemini değiştirmek yerine, otomobilin tasarımını üretim hattına daha uygun hâle getirmeye odaklandı.
Modüller ayrı hatlarda hazırlanıyor
Unboxed sisteminde aracın ana bölümleri birbirinden bağımsız iş akışlarında hazırlanıyor. Ön modül, arka modül, yan yapılar ve taban ayrı ayrı işleniyor. Çalışanlar ve robotlar bu parçalara ilgili mekanik sistemleri, iç donanımı ve bağlantı elemanlarını modüller henüz ayrı durumdayken yerleştirebiliyor. Böylece daha önce aracın içinden veya dar bir açıklıktan erişilmesi gereken noktalar, montaj sırasında açık ve ulaşılabilir hâle geliyor.
Bu düzen, aynı anda birden fazla modül üzerinde çalışma yapılmasına da imkân veriyor. Geleneksel hatta araç bir istasyondan diğerine ilerlerken her bölüm çoğunlukla sıralı biçimde tamamlanır. Modüler yaklaşımda ise ön bölüm hazırlanırken yan yapılar veya kabin tabanı üzerinde de ayrı ekipler çalışabiliyor. Modüller hazır olduğunda, birleştirme hattına gönderiliyor. Dolayısıyla üretim sürecinin bazı işlemleri paralel yürütülebiliyor; ancak bu, tüm aşamaların aynı anda veya birbirinden bağımsız tamamlandığı anlamına gelmiyor. Modüllerin doğru sırayla bir araya getirilmesi ve bağlantıların denetlenmesi yine gerekiyor.
Tesla, Cybercab hattında yaklaşık yüzde 78 otomasyon oranına ulaşıldığını belirtiyor. Bu oran, üretimin büyük bölümünde robotların ve otomatik sistemlerin görev aldığını ifade ediyor; hattaki tüm işlerin insansız yürütüldüğü anlamına gelmiyor. Çalışanlar üretim, kontrol ve hazırlık süreçlerinde rol almayı sürdürüyor. Şirkete göre modüllerin ayrı işlenmesi, robotların parçalara erişimini kolaylaştırıyor ve üretim istasyonlarının daha yakın yerleştirilmesine yardımcı oluyor.
Ön modül ve kabin tabanı nasıl oluşturuluyor?
Ön modül, aracın önemli mekanik ve yapısal bileşenlerini bir araya getiriyor. Tesla’nın verdiği bilgiye göre bu bölüm, aracın toplam parça ve donanım içeriğinin yaklaşık yarısını taşıyor. Elektrik motoru, süspansiyon parçaları ve termal yönetim sisteminin bileşenleri özel bir konumlandırma platformuna yerleştiriliyor. Daha sonra gösterge panelini de içeren ön yapı, bu parçaların üzerine indirilerek modül hâlinde birleştiriliyor.
Bu sıranın önemli bir avantajı, bileşenlerin araç gövdesinin içine yerleştirilmeden önce daha açık bir çalışma alanında takılabilmesi. Örneğin bir parçanın bağlantısına erişmek veya konumunu kontrol etmek, çevresinde tamamlanmış gövde panelleri bulunmadığında daha kolay olabilir. Ancak nihai kalite, parçaların doğru yerleştirilmesine, bağlantıların uygun biçimde yapılmasına ve modülün diğer yapılarla hassas şekilde birleştirilmesine bağlı olmaya devam ediyor.
Yan yapılar da geleneksel montaj düzeninden farklı bir konumda hazırlanıyor. Tesla açıklamasına göre yan bölümler yatay olarak monte ediliyor. Tavan bileşenleri ise çalışanların rahatça erişebileceği bir yükseklikte takılıyor. Bu düzen, montaj işlemlerinin gövdenin derinliklerine uzanmayı gerektirmesini azaltmayı amaçlıyor. Parçaların erişilebilir konumda olması, hem insan çalışanlar hem de robotlar için montaj ve kontrol işlemlerini kolaylaştırabiliyor.
Kabin tabanında da modüler yaklaşım öne çıkıyor. Koltuklar ve halı gibi iç mekân parçaları batarya paketine doğrudan yerleştiriliyor. Bataryanın üst kapağı aynı zamanda kabin tabanı görevini görüyor. Bu tasarım, ayrı bir taban yapısı ve onun üzerine eklenen bazı katmanlara duyulan ihtiyacı azaltmayı hedefliyor. Bununla birlikte batarya, araç yapısının ve kabin montajının önemli bir parçası hâline geldiği için parçaların ölçülerinin ve bağlantı noktalarının uyumu kritik önem taşıyor.
Birleştirme ve son montaj aşamaları
Önceden hazırlanmış modüller otomatik birleştirme hattında bir araya getiriliyor. Kablolar, hortumlar ve diğer bileşenlerin önemli bir kısmı, modüller birleştirilmeden önce ilgili bölümlere yerleştiriliyor. Daha sonra otomatik sistemler modülleri doğru konumlara taşıyor ve birleştirme işlemlerini gerçekleştiriyor. Bu aşamada parçaların yalnızca birbirine yaklaşması yeterli değil; bağlantı noktalarının, konumlarının ve toleranslarının da tasarıma uygun olması gerekiyor.
Modüllerin birleşmesinden sonra araç, yaklaşık 25 istasyondan oluştuğu belirtilen son montaj hattına geçiyor. Moravy, Model Y üretimindeki son montaj istasyonu sayısının Cybercab’e kıyasla yaklaşık beş ila on kat daha fazla olduğunu ifade ediyor. Bu karşılaştırma, Cybercab’de bazı işlerin son hatta bırakılmayıp modüller ayrı durumdayken tamamlanmasına dayanıyor. Dolayısıyla daha kısa son montaj hattı, üretimin tamamında az sayıda işlem bulunduğu anlamına gelmiyor; işlerin farklı aşamalara dağıtıldığını gösteriyor.
Geleneksel üretimde son montaj sırasında yapılan bazı işlemler Cybercab’de modül hazırlığı aşamasına taşınıyor. Bu sayede araç tek parça hâline geldikten sonra tamamlanması gereken işlerin azaltılması amaçlanıyor. Tekerlekler ise hattın sondan bir önceki istasyonunda takılıyor. Bu nedenle Cybercab, üretim hattının son bölümüne kadar kendi tekerlekleri üzerinde ilerlemiyor. Tekerleklerin takılmasından sonra aracın son kontrollerinin ve gerekli tamamlayıcı işlemlerin yapılması gerekiyor.
Tesla, büyük parçalar birleştirilmeden önce bileşenleri ayrı ayrı test ettiğini de belirtiyor. Bu yaklaşım, bir arıza veya uygunsuzluk varsa sorunun hangi modülde bulunduğunu daha erken belirlemeyi hedefliyor. Sorunun son montajdan sonra ortaya çıkması, parçaların yeniden sökülmesini veya aracın hatta geri alınmasını gerektirebilir. Önceden yapılan testler bu riski azaltmaya yardımcı olabilir; ancak tek başına tüm üretim hatalarını ortadan kaldırdığı anlamına gelmez. Modüller birleştirildikten sonra sistemlerin birlikte çalıştığının da kontrol edilmesi gerekir.
Boyasız dış paneller ve yüzey işlemleri
Unboxed yönteminin dikkat çeken özelliklerinden biri, Cybercab’de geleneksel boya atölyesine ihtiyaç duyulmamasının hedeflenmesi. Klasik otomobil üretiminde gövde panelleri bir araya getirildikten sonra yüzey işlemleri ve boya uygulanır. Bu sıranın modüllerin bağımsız biçimde hazırlanmasıyla uyumlu hâle getirilmesi daha zor olabilir. Tesla, Cybercab’in plastik dış panellerine rengin kalıplama sırasında verildiğini söylüyor. Böylece paneller, gövdeye takılmadan önce renkli olarak üretilebiliyor.
Bu yöntem, geleneksel boya sürecinin bazı aşamalarını üretim akışından çıkarmayı amaçlıyor. Ancak “boyasız” ifadesi, aracın hiçbir yüzey işlemi görmediği veya tüm parçalarının aynı malzemeden yapıldığı anlamına gelmiyor. Tesla’nın açıklamasına göre ön ve arka yapısal modüllerde elektro kaplama kullanılmıyor; çelikten üretilen yan yapılar ise bu işlemden geçiyor. Şirket, farklı kaplama seçeneklerini değerlendirdikten sonra bu uygulamayı seçtiğini belirtiyor.
Renkli plastik panellerin kullanılması, yüzeyin hasar gördüğü durumlarda onarımın nasıl yapılacağı sorusunu da gündeme getiriyor. Tesla mühendisleri, çiziklerin geleneksel otomobil boyalarında olduğu gibi onarılabileceğini ifade ediyor. Bununla birlikte gerçek onarım yöntemi, hasarın derinliğine, panelin malzemesine ve ilgili parçanın değiştirilebilir ya da onarılabilir olmasına bağlı olacaktır. Bu nedenle üretim yönteminin bakım ve onarım maliyetlerine etkisi, araçlar kullanımda daha uzun süre kaldıkça daha net değerlendirilebilir.
Üretim hızının hedefleri ve uygulamadaki durum
Tesla, daha küçük modüller sayesinde robotların parçalara daha kolay eriştiğini ve istasyonların daha verimli kullanılabildiğini savunuyor. Modüler üretim ayrıca bazı parçaların ana gövde tamamlanmadan hazırlanmasına olanak veriyor. Bu özellikler, üretim süresini ve fabrika alanının kullanımını iyileştirmeyi amaçlıyor. Bununla birlikte yeni bir üretim sistemi kurmak; robotların ayarlanması, parçaların tutarlı biçimde üretilmesi ve farklı modüllerin birleştirme aşamasında uyumlu çalışması gibi teknik gereklilikleri de beraberinde getiriyor.
Moravy’nin açıklamasına göre Cybercab fabrikası henüz her gün çalıştırılmıyor. Bunun nedeni, mevcut üretim hızının araçların sahaya dağıtım hızını aşması olarak aktarılıyor. Bu açıklama, hattın sürekli tam kapasiteyle çalıştığını göstermiyor; üretimin tesis içindeki kapasitesi ile araçların teslimat veya kullanım alanlarına ulaştırılma hızı arasında bir fark bulunduğunu belirtiyor. Üretimin zamanla nasıl ölçekleneceği, talebe ve dağıtım planına bağlı olacak.
Tesla, üretim hattı tam kapasiteye ulaştığında yılda 125 bin Cybercab üretmeyi hedefliyor. Bu rakam mevcut üretim miktarı değil, şirketin açıkladığı kapasite hedefi olarak değerlendirilmelidir. Hedefe ulaşılması; modüllerin tedarikine, üretim hattının verimliliğine, kalite kontrollerine ve dağıtım süreçlerine bağlı. Unboxed yaklaşımı bu hedef için tasarlanmış bir üretim modeli sunuyor, ancak belirtilen kapasitenin fiilen ne zaman ve hangi koşullarda sağlanacağı üretim sürecinin ilerleyişiyle anlaşılabilecek.
Özetle Cybercab’in üretim sistemi, aracı tek bir gövde üzerinde adım adım donatmak yerine ana bölümleri ayrı ayrı hazırlayıp daha sonra birleştirmeye dayanıyor. Modüllerin erişilebilir biçimde işlenmesi, bazı montaj görevlerinin paralel yürütülmesi ve boya sürecinin plastik dış panellerle farklılaştırılması bu yaklaşımın temel unsurları. Tesla’nın paylaştığı bilgiler yöntemin hedeflerini ve hat düzenini açıklıyor; üretim hızı, maliyet ve uzun vadeli bakım üzerindeki gerçek etkiler ise sistem daha geniş ölçekte kullanıldıkça değerlendirilebilecek.









